02Handwerk Blatt 02
M10 Gewinde: Welcher Bohrer ist der richtige
M10 Gewinde: Welcher Bohrer passt? Für Regelgewinde 8,5 mm. Dazu Tabelle, Feingewinde-Maße, Anleitung und die typischen Fehler beim Kernloch.
- Datum
- Lesezeit
- 10 Min.
- Verfasst von
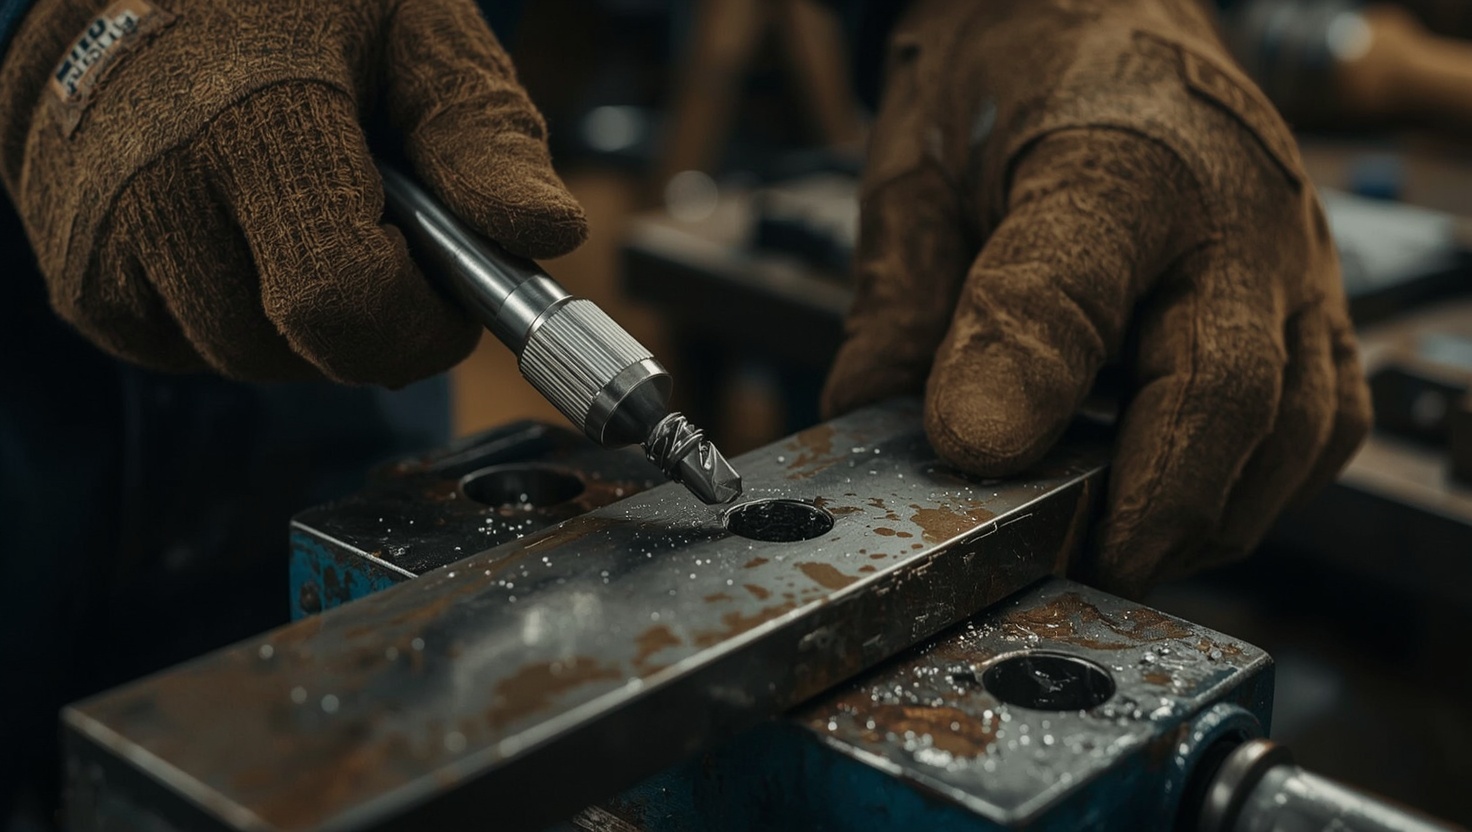
An meinem Brennholzanhänger sollte ein Halter für die Stützradklemme sitzen, angeschraubt an ein Flacheisen mit zehn Millimetern Stärke. Schraube M10, Gewinde direkt ins Eisen. Bevor der Gewindebohrer überhaupt ins Spiel kommt, steht die Frage im Raum, die hinter der Suche nach M10 Gewinde welcher Bohrer steckt: Wie groß muss das Loch sein, damit das Gewinde hält und der Gewindebohrer nicht abbricht? Die kurze Antwort lautet 8,5 mm. Die lange Antwort, mit Tabelle, Anleitung und den Fehlern, die ich selbst gemacht habe, steht hier.
M10 Gewinde: Welcher Bohrer und warum das Kernloch entscheidet
Ein Innengewinde entsteht nicht aus dem Nichts. Erst bohrst du ein Loch, das sogenannte Kernloch, und dann schneidet der Gewindebohrer die Gänge in die Wand dieses Lochs. Der Gewindebohrer nimmt dabei nur das Material weg, das zwischen dem Kernloch und dem Außendurchmesser des Gewindes liegt. Genau deshalb ist die Frage, welcher Bohrer für ein M10 Gewinde passt, keine Nebensache.
Ist das Kernloch zu klein, muss der Gewindebohrer zu viel Material abtragen. Das Drehmoment am Windeisen steigt, die Späne verklemmen, und irgendwann bricht der gehärtete Bohrer im Loch ab. Wer das einmal erlebt hat, weiß, wie mühsam es ist, ein abgebrochenes Stück HSS aus einem Werkstück zu bekommen. Meistens ist das Teil danach Schrott.
Ist das Kernloch zu groß, passiert das Gegenteil. Der Gewindebohrer läuft leicht, aber die Gewindegänge werden flach. Die Schraube greift nur noch mit den Spitzen, und unter Last reißt das Gewinde aus. Bei einem Regalwinkel merkst du das vielleicht nie. Bei einem Anhänger, der über Feldwege rumpelt, schon.
Für das metrische Regelgewinde M10 nach DIN 13 gilt deshalb ein festes Maß: 8,5 mm. Dieses Kernloch ist in jeder gängigen Tabelle so angegeben, und mit einem normalen HSS-Bohrer in 8,5 mm bist du auf der sicheren Seite. Alles Weitere in diesem Beitrag erklärt, woher die Zahl kommt und wann sie sich ändert.
Die Faustformel: So berechnest du den Bohrdurchmesser für M10
Du musst keine Tabelle auswendig lernen. Für metrische Gewinde gibt es eine Faustformel, die in der Werkstatt seit Generationen funktioniert:
Kernlochdurchmesser = Nenndurchmesser − Steigung
Der Nenndurchmesser ist die Zahl hinter dem M, bei M10 also 10 mm. Die Steigung gibt an, wie weit die Schraube bei einer vollen Umdrehung vorankommt. Beim Regelgewinde M10 beträgt sie 1,5 mm. Daraus ergibt sich:
10 mm − 1,5 mm = 8,5 mm
Das ist das Kernloch für M10, wie es in den Tabellen steht. Die Formel liefert nicht den exakten Kerndurchmesser des fertigen Gewindes, sondern einen praxistauglichen Bohrerdurchmesser, bei dem genug Material für saubere Gänge stehen bleibt und der Gewindebohrer trotzdem nicht überlastet wird. Laut den Tabellen zu DIN 13 darf der Kerndurchmesser eines M10-Muttergewindes in der üblichen Toleranz etwa zwischen 8,38 und 8,68 mm liegen. Mit 8,5 mm triffst du die Mitte.
Der Vorteil der Formel: Sie funktioniert für jedes metrische Gewinde, wenn du die Steigung kennst. Ein M6-Loch bohren heißt 6 − 1,0 = 5,0 mm. Ein M5 braucht 5 − 0,8 = 4,2 mm. Beim M3-Gewinde ist das Kernloch 3 − 0,5 = 2,5 mm. Wie das für die nächstkleinere Größe im Detail aussieht, habe ich in meinem Beitrag zur Bohrung für ein M8 Gewinde beschrieben. Dort ist die Rechnung 8 − 1,25 = 6,8 mm.
Wichtig ist nur eins: Die Steigung musst du kennen. Beim Regelgewinde steht sie in jeder Tabelle. Beim Feingewinde steht sie in der Bezeichnung, etwa M10 × 1,25. Wer die Steigung nicht weiß, nimmt eine Gewindelehre und misst an der Schraube nach, bevor er bohrt.
Kernloch-Tabelle für M10: Regel- und Feingewinde
M10 gibt es nicht nur als Regelgewinde. Im Fahrzeug- und Maschinenbau begegnen dir auch Feingewinde mit kleinerer Steigung. Die halten bei Vibration besser und lassen sich feiner einstellen, brauchen aber ein anderes Kernloch. Die Werte ergeben sich direkt aus der Faustformel:
| Gewinde | Steigung | Kernloch (Bohrer) |
|---|---|---|
| M10 (Regelgewinde) | 1,5 mm | 8,5 mm |
| M10 × 1,25 | 1,25 mm | 8,75 mm |
| M10 × 1 | 1,0 mm | 9,0 mm |
| M10 × 0,75 | 0,75 mm | 9,25 mm |
Bohrer in 8,75 und 9,25 mm findest du nicht in jedem Baumarktsortiment. Im Fachhandel gibt es sie einzeln. Bei der Frage, welcher Bohrer beim M10 Gewinde schneiden gebraucht wird, ist das Regelgewinde aber in den allermeisten Heimwerkerfällen die richtige Annahme. Normale Sechskantschrauben, Gewindestangen und Muttern aus dem Baumarkt sind fast immer M10 mit 1,5 mm Steigung.
Zum Vergleich die Nachbargrößen im Regelgewinde, damit du die Tabelle nicht für jedes Projekt neu suchen musst:
| Gewinde | Steigung | Kernloch |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
Ich habe diese Tabelle laminiert neben der Ständerbohrmaschine hängen. Mit öligen Fingern ist Papier nach einer Woche unlesbar. Wer generell mehr über Werkstoffe in der eigenen Werkstatt wissen will, findet Hintergründe im Beitrag über Metallarbeiten im Heimwerker-Atelier.
Kernloch oder Durchgangsloch: Der Unterschied bei M10
Ein Fehler, den ich bei Nachbarn öfter sehe: Das Kernloch wird mit dem Durchgangsloch verwechselt. Beide Löcher haben mit derselben Schraube zu tun, erfüllen aber völlig verschiedene Aufgaben.
Das Kernloch ist das Loch, in das du ein Gewinde schneidest. Die Schraube hält direkt im Werkstück. Für M10 sind das 8,5 mm.
Das Durchgangsloch ist das Loch, durch das die Schraube nur hindurchgesteckt wird. Gehalten wird sie auf der anderen Seite von einer Mutter oder von einem Gewinde in einem zweiten Bauteil. Das Loch muss also größer sein als die Schraube, damit sie sich frei bewegen lässt. Nach DIN EN 20273 gibt es dafür drei Reihen:
| Reihe | Durchgangsloch für M10 |
|---|---|
| fein | 10,5 mm |
| mittel | 11 mm |
| grob | 12 mm |
In der Heimwerkstatt nehme ich meistens 11 mm. Das lässt genug Spiel, um zwei Bauteile beim Verschrauben noch etwas auszurichten. Die feine Reihe brauchst du, wenn Teile genau sitzen müssen. Die grobe Reihe hilft, wenn mehrere Löcher nicht hundertprozentig fluchten.
Kurz gesagt: 8,5 mm, wenn das Gewinde im Teil sitzen soll. 11 mm, wenn die Schraube nur durch muss.
Anleitung: M10 Gewinde richtig bohren und schneiden
Zeitaufwand für ein Gewinde in 10 mm Baustahl: etwa eine Viertelstunde, wenn alles bereitliegt. Schwierigkeit: Einsteiger mit etwas Geduld.
Werkzeug und Material
- Körner und Hammer
- Bohrmaschine, am besten eine Ständerbohrmaschine
- HSS-Bohrer 4 mm zum Vorbohren und HSS-Bohrer 8,5 mm
- Kegelsenker 90°
- Gewindebohrer M10, als dreiteiliger Satz (Vor-, Mittel- und Fertigschneider) oder als Einschnitt-Gewindebohrer
- Windeisen in passender Größe
- Schneidöl
- Schraubstock oder Spannzwingen
- Schutzbrille
Die Arbeitsschritte
- Anreißen und körnen. Markiere die Lochmitte und setze einen kräftigen Körnerschlag. Ohne Körnerpunkt wandert die Bohrerspitze, und das Gewinde sitzt nachher schief zur Kante.
- Werkstück spannen. Das Teil kommt fest in den Schraubstock oder wird mit Zwingen auf dem Bohrtisch gesichert. Ein 8,5-mm-Bohrer hat genug Drehmoment, um ein lose gehaltenes Flacheisen herumzureißen. Das ist mir als Lehrling einmal passiert, und die Narbe am Handrücken erinnert mich daran. Schutzbrille auf, keine Handschuhe an der Ständerbohrmaschine, lange Haare zusammenbinden.
- Vorbohren mit 4 mm. Ein kleiner Bohrer zentriert sauber und entlastet den großen. Bei dünnem Blech kannst du darauf verzichten, ab etwa 5 mm Materialstärke lohnt es sich.
- Aufbohren auf 8,5 mm. Langsamer drehen als beim kleinen Bohrer. Hersteller von HSS-Bohrern geben für unlegierten Baustahl in der Regel Schnittgeschwindigkeiten im Bereich von etwa 20 bis 30 m/min an. Rechne die Drehzahl mit der Angabe auf deiner Bohrerpackung aus, bei 8,5 mm landest du damit grob im Bereich von 700 bis 1.100 Umdrehungen pro Minute. Etwas Schneidöl dazu, gleichmäßiger Vorschub, zwischendurch Späne freilaufen lassen.
- Ansenken. Mit dem Kegelsenker die Lochkante leicht auf etwa 10 bis 10,5 mm brechen. So greift der Gewindebohrer besser an, und am Ende steht kein Grat über der Oberfläche.
- Gewinde schneiden. Vorschneider ins Windeisen, Schneidöl auf die Schneiden, senkrecht ansetzen. Nach den ersten zwei Umdrehungen prüfst du mit einem Winkel, ob der Bohrer gerade steht. Dann im Rhythmus schneiden: eine halbe bis ganze Umdrehung vor, eine Vierteldrehung zurück. Das Zurückdrehen bricht den Span. Danach Mittel- und Fertigschneider in derselben Weise.
- Reinigen und prüfen. Späne ausblasen oder mit einem Pinsel entfernen, dann eine M10-Schraube von Hand eindrehen. Sie soll ohne Wackeln und ohne Klemmen laufen.
Bei einem Grundloch, also einem Loch, das nicht durchgeht, bohrst du das Kernloch tiefer als die benötigte Gewindelänge. Der Anschnitt des Gewindebohrers schneidet auf den ersten Gängen kein volles Profil, und unten sammeln sich Späne. Als Faustregel gebe ich drei bis vier Gänge zusätzlich, bei M10 also gut 5 mm mehr Tiefe.
Stahl, Aluminium, Edelstahl: Was sich ändert
Das Kernlochmaß bleibt bei geschnittenen Gewinden gleich: 8,5 mm, egal ob Baustahl, Aluminium oder Edelstahl. Was sich ändert, sind Drehzahl, Schmierung und Geduld.
Baustahl ist der gutmütigste Fall. Schneidöl, gleichmäßiger Rhythmus, fertig.
Aluminium schneidet sich leicht, neigt aber zum Schmieren. Die Späne kleben an den Schneiden, und das Gewinde reißt auf. Hier hilft ein Schneidmittel für Aluminium oder Spiritus, und der Gewindebohrer sollte öfter ganz herausgedreht und gesäubert werden. Plane bei Aluminium mehr Einschraubtiefe ein. Als gängige Faustregel gilt etwa das Doppelte des Nenndurchmessers, bei M10 also rund 20 mm, während in Stahl etwa 10 mm reichen.
Edelstahl verfestigt sich unter Druck. Wer zu zaghaft bohrt oder den Bohrer im Loch reiben lässt, härtet die Oberfläche und kommt dann nicht mehr weiter. Also: scharfer Bohrer, niedrige Drehzahl, kräftiger und gleichmäßiger Vorschub, reichlich Schneidöl.
Eine Ausnahme beim Kernloch gibt es: Gewindeformer. Diese Werkzeuge schneiden nicht, sondern drücken das Material in die Gewindeform. Dafür brauchen sie ein größeres Loch, bei M10 nach Herstellertabellen etwa 9,3 mm. Schau in die Angabe des jeweiligen Formers, bevor du bohrst. Ein Former in einem 8,5-mm-Loch bricht schneller ab, als du gucken kannst.
Häufige Fehler beim Bohren von M10-Kernlöchern vermeiden
Die meisten misslungenen Gewinde, die ich in der Werkstatt gesehen habe, scheitern nicht am Gewindebohrer, sondern am Loch davor. Diese fünf Fehler kommen am häufigsten vor.
Der falsche Bohrer aus Bequemlichkeit. Wer fragt, welcher Bohrer für ein M10 Gewinde reicht, und dann zum 8-mm-Bohrer greift, weil der gerade im Futter steckt, riskiert einen Bruch. Ein halber Millimeter klingt nach wenig, bedeutet aber deutlich mehr Material, das der Gewindebohrer abtragen muss. Umgekehrt ergibt ein 9-mm-Loch beim Regelgewinde zu flache Gänge.
Ein stumpfer oder ausgeglühter Bohrer. Ein abgenutzter Bohrer bohrt nicht auf Maß, sondern verläuft und weitet das Loch. Blau angelaufene Schneiden sind ein Zeichen, dass er zu heiß geworden ist. Nachschleifen oder ersetzen.
Schräg angesetzt. Aus der Hand gebohrte Löcher stehen selten genau senkrecht. Ein schiefes Kernloch für M10 führt zu einem schiefen Gewinde, und die Schraube steht später nicht rechtwinklig zur Fläche. Wenn du keine Ständerbohrmaschine hast, hilft ein Bohrständer oder zumindest ein Winkel zum Anvisieren.
Ohne Schmierung. Trocken bohren und schneiden erhitzt Bohrer und Werkstück, die Oberfläche wird rau, und das Werkzeug hält kürzer. Ein paar Tropfen Schneidöl kosten wenig.
Zu viel Kraft am Windeisen. Wenn der Gewindebohrer klemmt, nie mit Gewalt weiterdrehen. Zurückdrehen, Späne entfernen, neu ölen. Ein abgebrochener Gewindebohrer kostet mehr Zeit als zehn Rückwärtsdrehungen.
Fazit: Für M10 greifst du zum 8,5-mm-Bohrer
Die Frage, welcher Bohrer zum M10 Gewinde gehört, lässt sich in einem Satz beantworten: Für das Regelgewinde mit 1,5 mm Steigung bohrst du das Kernloch mit 8,5 mm. Feingewinde brauchen größere Löcher, die du mit der Formel Nenndurchmesser minus Steigung selbst ausrechnest. Durchgangslöcher sind eine andere Baustelle und liegen bei 10,5 bis 12 mm.
Der Rest ist Sorgfalt: körnen, spannen, vorbohren, ölen, ansenken, und beim Schneiden immer wieder zurückdrehen. Mein Halter am Anhänger sitzt übrigens seit drei Wintern, ohne dass ich die Schraube nachziehen musste.
Wenn das nächste Projekt eine Werkbank mit Holzplatte ist, lohnt sich vorher ein Blick auf den Vergleich Tauchsäge gegen normale Kreissäge. Dann passt auch der Zuschnitt so genau wie das Gewinde.