02Handwerk Blatt 01
Bohrung für ein M8 Gewinde
Bohrung für ein M8 Gewinde: Warum 6,8 mm das richtige Kernloch ist, wie du es bohrst und in welcher Reihenfolge die drei Gewindebohrer kommen.
- Datum
- Lesezeit
- 9 Min.
- Verfasst von
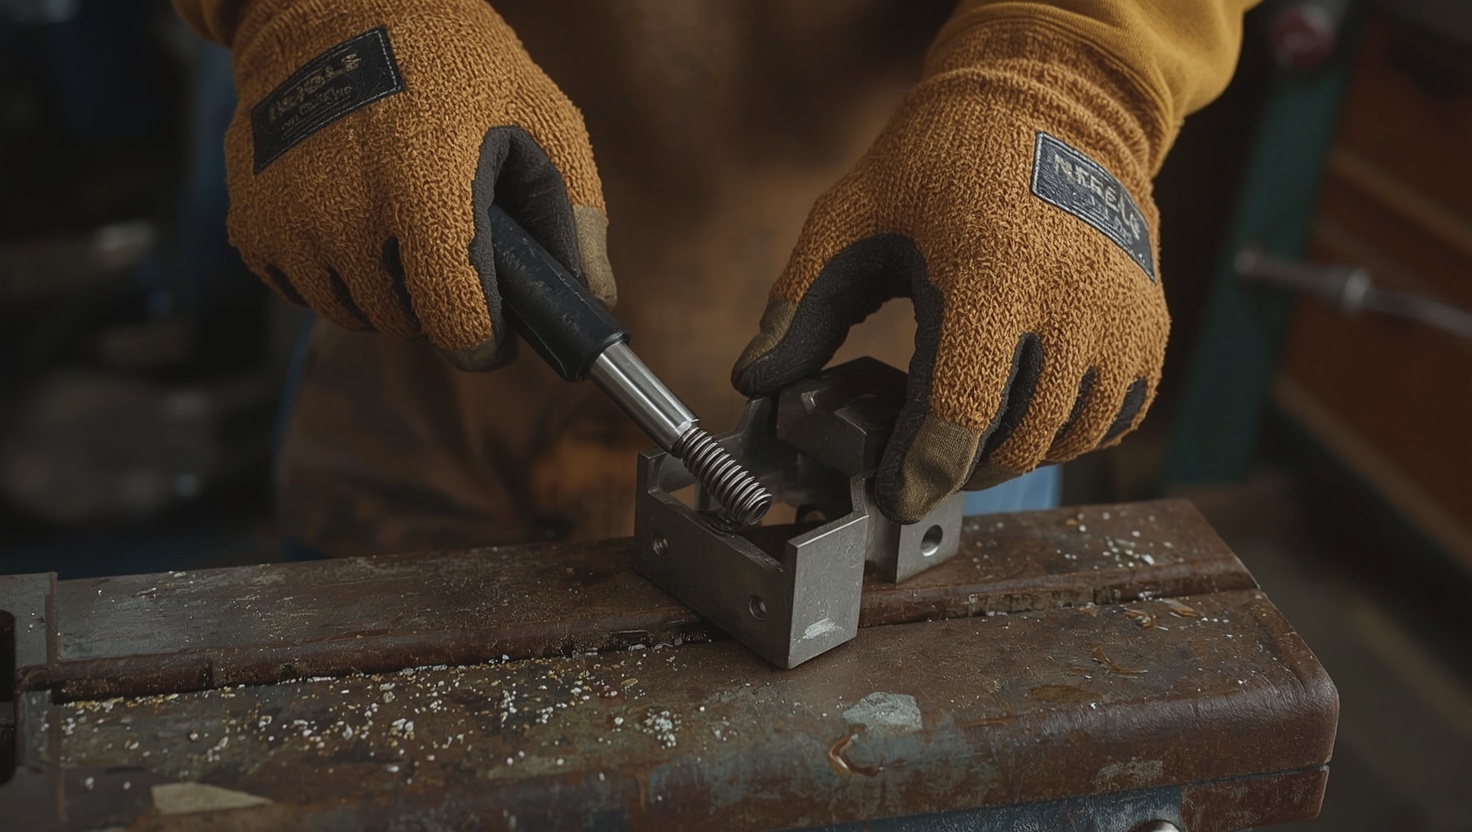
Letzten Samstag lag ein Winkel aus 5-mm-Flachstahl auf meiner Werkbank. Er sollte an die Wand der Garage, mit zwei Innengewinden für M8-Schrauben. Der Nachbar, der mir half, hatte schon einen 8er-Bohrer in der Hand. Falsch. Für ein Innengewinde muss das Loch kleiner sein als die Schraube, sonst greift der Gewindebohrer ins Leere. Welche Bohrung für ein M8 Gewinde richtig ist, wie du das Kernloch berechnest und in welcher Reihenfolge die Gewindebohrer kommen, zeige ich dir hier.
Welche Bohrung braucht ein M8 Gewinde?
Die kurze Antwort: 6,8 Millimeter. Das gilt für das metrische Regelgewinde M8 mit 1,25 mm Steigung, also für das Gewinde, das an fast jeder M8-Schraube aus dem Baumarkt sitzt.
Das Loch, das du vor dem Gewindeschneiden bohrst, heißt Kernloch. Der Gewindebohrer schneidet die Gänge in die Wand dieses Lochs. Er nimmt also Material weg und braucht dafür Fleisch. Bohrst du 8 mm, ist nichts mehr da, in das er schneiden könnte. Bohrst du zu klein, etwa 6 mm, muss er zu viel abtragen. Er klemmt. Irgendwann bricht er.
Vom Kernloch zu unterscheiden ist die Durchgangsbohrung. Soll die M8-Schraube nur durch ein Blech hindurchgehen und dahinter in eine Mutter greifen, braucht sie ein Loch, das größer ist als 8 mm. Nach DIN EN 20273 sind das 8,4 mm für eine feine, 9 mm für eine mittlere und 10 mm für eine grobe Reihe. In meiner Werkstatt nehme ich für Durchgangslöcher fast immer 9 mm. Das lässt etwas Spiel beim Ausrichten.
Bei Feingewinde ändert sich das Kernloch. Ein M8 × 1, wie es an manchen Maschinenteilen vorkommt, bekommt ein Kernloch von 7,0 mm. Bevor du bohrst, prüf also, welche Steigung du wirklich brauchst. Eine Gewindelehre kostet wenig und erspart dir das Raten.
Kernloch für ein M8 Gewinde: Faustformel und Tabelle
Das Kernloch für ein metrisches Regelgewinde rechnest du mit einer einfachen Formel aus: Nenndurchmesser minus Steigung. Für M8 heißt das 8 mm − 1,25 mm = 6,75 mm. Diesen Bohrer gibt es nicht im normalen Satz, deshalb wird auf 6,8 mm aufgerundet. Genau diesen Wert nennt auch DIN 336, die Norm für Kernlochdurchmesser.
Die Formel funktioniert für alle Größen. Damit du nicht jedes Mal rechnen musst, hier die Werte, die bei mir an der Werkstattwand hängen:
| Gewinde | Steigung | Kernlochbohrer |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M16 | 2,0 mm | 14,0 mm |
| M20 | 2,5 mm | 17,5 mm |
Der Vergleich mit den Nachbargrößen zeigt die Abstufung: Für M6 bohrst du das Kernloch mit 5,0 mm, für M10 mit 8,5 mm. Wer den Bohrerdurchmesser für M5 sucht, braucht 4,2 mm. Das sind keine runden Zahlen, aber sie liegen in jedem ordentlichen Bohrersatz für Metall. Fehlt dir der 6,8er, kauf ihn einzeln. Mit 7 mm bohrst du für ein Regelgewinde zu groß, mit 6,5 mm zu klein.
Große Kernlöcher wie bei M20 bohre ich nie in einem Zug. Erst mit 8 oder 10 mm vorbohren, dann mit 17,5 mm aufbohren. Der große Bohrer läuft so ruhiger und hakt nicht.
Gewinde schneiden oder Gewinde formen?
Neben dem klassischen Schneiden gibt es das Gewindeformen. Ein Gewindeformer hat keine Schneiden. Er drückt den Werkstoff in die Gangform, statt Späne abzuheben. Dadurch wird die Faser des Materials nicht durchtrennt, und im Sackloch bleiben keine Späne stecken.
Der Haken: Beim Formen braucht das Kernloch einen größeren Durchmesser, weil das verdrängte Material nach innen fließt. Für M8 nennen die Kernlochtabellen der Werkzeughersteller zum Gewindeformen meist 7,4 mm. Als grobe Faustformel gilt Nenndurchmesser minus halbe Steigung. Maßgeblich ist aber die Angabe auf der Packung deines Formers, weil die Werte je nach Werkstoff etwas schwanken.
Bohrst du für einen Former nur 6,8 mm, klemmt er sofort. Umgekehrt gilt das auch: Ein normaler Gewindebohrer im 7,4er-Loch schneidet Gänge, die zu flach sind und schlecht tragen.
Formen geht nur in zähen Werkstoffen wie Baustahl, Aluminium oder Kupfer. In Gusseisen und anderen spröden Materialien bröckelt der Werkstoff, statt zu fließen. Außerdem braucht ein Former spürbar mehr Drehmoment. In der Heimwerkstatt bleibe ich deshalb beim Schneiden. Den Former nehme ich nur, wenn viele gleiche Gewinde in Aluminium anstehen.
Werkzeug für ein M8 Innengewinde
Du brauchst keine Drehbank. Eine Bohrmaschine, ein Satz Gewindebohrer und etwas Ruhe reichen. Eine Ständerbohrmaschine ist aber Gold wert, weil das Kernloch dann wirklich senkrecht wird.
Für Baustahl und Aluminium reicht ein normaler HSS-Bohrer. Für Edelstahl lohnt sich HSS-Co, also ein Bohrer mit Kobaltanteil. Er bleibt bei Hitze länger scharf. Wie sich die verschiedenen Metalle beim Bearbeiten verhalten und warum Schmelzpunkt und Härte dabei eine Rolle spielen, steht in unserem Beitrag über Metallarbeiten in der Heimwerkstatt.
Den Flachstahl für meinen Winkel habe ich vorher mit dem Winkelschleifer abgelängt. Bei Plattenmaterial aus Holz stellt sich eine andere Werkzeugfrage, die im Vergleich Tauchsäge gegen normale Kreissäge ausführlich beantwortet wird.
Gewinde bohren für M8: Schritt für Schritt
So gehe ich an der Werkbank vor. Die Reihenfolge ist die, in der du es wirklich machst.
- Anreißen und ankörnen. Mitte mit der Reißnadel anreißen, mit dem Körner einen deutlichen Punkt schlagen. Ohne Körnerpunkt wandert der Bohrer.
- Werkstück spannen. Schraubstock oder Zwingen, nie mit der Hand festhalten. Ein 6,8er-Bohrer kann beim Durchbrechen haken und das Werkstück mitreißen. Schutzbrille auf, ab jetzt fliegen Späne.
- Vorbohren mit 3,5 mm. Ein dünner Bohrer findet den Körnerpunkt sicher. Der große Bohrer folgt danach dem Loch, statt mit seiner Querschneide zu schieben.
- Aufbohren auf 6,8 mm. Einen Tropfen Schneidöl ins Loch, gleichmäßiger Druck, nicht zu hohe Drehzahl. Kurz vor dem Durchbruch Druck rausnehmen. Lange Späne nicht mit den Fingern abziehen, sondern mit dem Pinsel.
- Ansenken. Mit dem 90°-Senker eine kleine Fase setzen, etwas größer als 8 mm. Der Gewindebohrer setzt so leichter an, und der erste Gang wirft keinen Grat auf.
- Vorschneider ansetzen. Gewindebohrer ins Windeisen, Schneidöl drauf, senkrecht ansetzen. Nach den ersten zwei Umdrehungen mit einem Winkel von zwei Seiten prüfen. Jetzt lässt sich noch korrigieren, später nicht mehr.
- Schneiden mit Rückdrehen. Eine Umdrehung vor, eine halbe zurück. Beim Zurückdrehen bricht der Span, und der Bohrer bekommt wieder Luft. Wird es schwer, nicht mit Kraft weiterdrehen, sondern rausdrehen und Späne entfernen.
- Mittel- und Fertigschneider. Nacheinander genauso durch das Gewinde führen. Sie laufen in den vorgeschnittenen Gängen und brauchen weniger Kraft.
- Reinigen und prüfen. Späne ausblasen, aber nicht in Richtung Gesicht, und eine M8-Schraube von Hand eindrehen. Sie muss leicht und ohne Wackeln laufen.
Im Sackloch kommt eine Regel dazu: Bohr das Kernloch tiefer als das Gewinde, das du brauchst. Die Spitze des Vorschneiders ist kegelig angeschliffen und schneidet unten keine vollen Gänge. Ich gebe mindestens drei bis vier Gewindegänge Zugabe, bei M8 also rund 5 mm.
Gewindeschneider-Reihenfolge: Vor-, Mittel- und Fertigschneider
Ein Handgewindebohrer-Satz für metrisches Regelgewinde nach DIN 352 besteht aus drei Teilen. Sie sehen fast gleich aus und unterscheiden sich am Anschnitt, also an der kegelig angeschliffenen Spitze.
Der Vorschneider hat den längsten Anschnitt. Er führt sich gut ins Loch und nimmt den größten Teil des Materials ab. Der Mittelschneider hat einen kürzeren Anschnitt und schneidet die Gänge tiefer. Der Fertigschneider hat den kürzesten Anschnitt und bringt das Gewinde auf das volle Profil. In vielen Sätzen ist der Vorschneider mit einem Ring am Schaft markiert, der Mittelschneider mit zwei Ringen, der Fertigschneider ohne Ring. Schau trotzdem auf die Beschriftung deines Satzes, manche Hersteller nummerieren einfach mit 1, 2 und 3.
Die Reihenfolge ist nicht verhandelbar. Wer direkt mit dem Fertigschneider anfängt, lässt ihn die Arbeit von drei Werkzeugen allein machen. Das Gewinde wird schief, oder der Bohrer bricht.
Für Feingewinde gibt es meist zweiteilige Sätze. Und es gibt Einschnitt-Gewindebohrer, die das Gewinde in einem Durchgang schneiden. Die sind für Maschinen gedacht und in Durchgangslöchern aus weichem Material auch von Hand brauchbar. In Stahl würde ich als Einsteiger beim Dreiersatz bleiben.
Stahl, Aluminium, Edelstahl: was sich ändert
Das Kernloch für M8 bleibt in allen drei Werkstoffen bei 6,8 mm. Was sich ändert, ist die Arbeit drumherum.
Baustahl ist der dankbarste Werkstoff. HSS-Bohrer, Schneidöl, Umdrehung vor, halbe zurück. Fertig.
Aluminium ist weich und schmiert. Die Späne kleben gern an den Schneiden, deshalb brauchst du auch hier Schneidmittel und solltest den Bohrer öfter herausdrehen und säubern. Weil das Gewinde in Aluminium weniger aushält, schraube ich tiefer ein. Als Faustregel gilt in Stahl etwa einmal der Nenndurchmesser, in Aluminium eher das Doppelte. Für M8 plane ich in Aluminium also rund 16 mm Gewindetiefe ein.
Edelstahl verzeiht am wenigsten. Er verfestigt sich, wenn der Bohrer nur reibt statt zu schneiden. Also gleichmäßiger, kräftiger Druck, niedrige Drehzahl, viel Kühlschmierung, und den Bohrer nie im Loch leer drehen lassen. Gewindebohrer, die ausdrücklich für Edelstahl ausgewiesen sind, sind hier ihr Geld wert.
Gusseisen ist die Ausnahme: Das wird traditionell trocken bearbeitet, die Späne bröseln wie Graphit.
Häufige Fehler beim Kernlochbohren und Nachschneiden
Die meisten Probleme mit M8-Gewinden entstehen nicht beim Schneiden, sondern beim Bohren davor.
Kernloch zu groß gebohrt
Passiert schneller, als man denkt: der falsche Bohrer aus der Kassette, oder ein 7er, weil der 6,8er fehlte. Das Gewinde sieht dann ordentlich aus, hat aber zu flache Gänge. Die Schraube hält, bis Last drankommt, und dann reißt das Gewinde aus. Retten lässt sich das Loch, indem du eine Größe höher gehst: Kernloch auf 8,5 mm aufbohren und M10 schneiden. Passt die Schraube nicht zum Bauteil, hilft ein Gewindeeinsatz aus Draht, für den es eigene Bohrer und Gewindebohrer gibt.
Gewindebohrer schief oder abgebrochen
Ein schief angesetzter Gewindebohrer schneidet ein Gewinde, in dem die Schraube schräg steht. Noch schlimmer ist ein abgebrochener. Gewindebohrer sind hart und spröde, mit einem normalen Bohrer kommst du nicht hindurch. Darum der Winkel nach den ersten Umdrehungen, darum das Rückdrehen, darum kein Verlängerungsrohr am Windeisen. Wenn es knackt, ist es meist zu spät.
Gewinde nachschneiden
Gewinde nachschneiden bedeutet, ein vorhandenes Gewinde zu säubern, das verschmutzt, verzinkt, lackiert oder leicht beschädigt ist. Dafür nehme ich nur den Fertigschneider, mit Öl und von Hand. Er folgt den vorhandenen Gängen und räumt sie frei, ohne neue zu schneiden. Ist das Gewinde schon ausgerissen, hilft Nachschneiden nicht mehr. Dann ist es ein Fall für die größere Gewindegröße oder den Einsatz.
Fazit: Bohrung für M8 Gewinde ohne Rätselraten
Für das Regelgewinde M8 bohrst du ein Kernloch mit 6,8 mm. Für Feingewinde M8 × 1 sind es 7,0 mm, für einen Gewindeformer meist 7,4 mm. Soll die Schraube nur durchgesteckt werden, nimmst du 9 mm. Mit diesen vier Zahlen und der Formel Nenndurchmesser minus Steigung kommst du in der Heimwerkstatt sehr weit.
Der Rest ist Sorgfalt: ankörnen, spannen, vorbohren, senken, und die drei Gewindebohrer in der richtigen Reihenfolge mit Öl und Rückdrehen. Mein Winkel hängt seit dem Samstag an der Garagenwand, und die beiden M8-Schrauben sitzen fest.
Ein Gewinde ist eine von vielen kleinen Arbeiten, für die man keinen Fachbetrieb braucht. Eine ganz andere, ruhigere Samstagsarbeit ist die Lackpflege am Auto. Was dabei hilft und was nicht, steht in unserem Test von Politur für verwitterte Lacke.